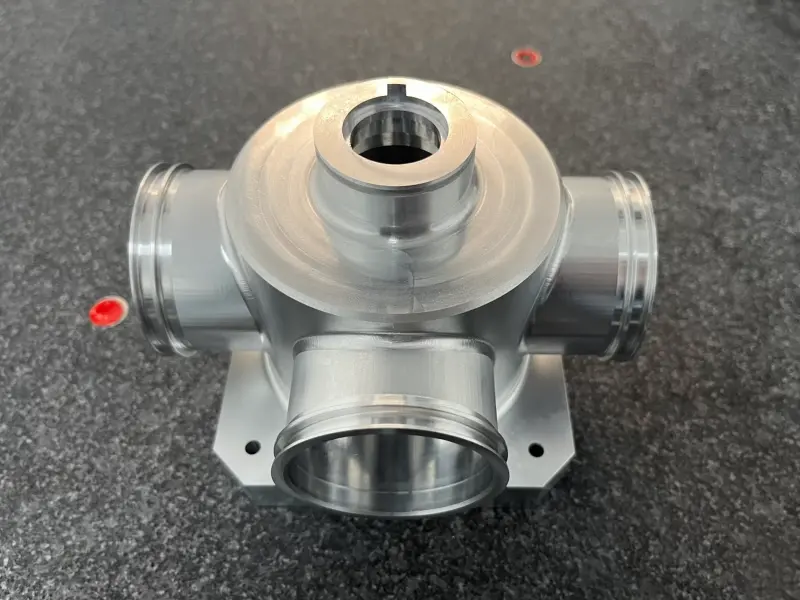
Wybór Ametalodlewwymaga czegoś więcej niż tylko identyfikacji metalu i stworzenia formy. Geometria części, przejścia ścian, wnęki wewnętrzne, wymagania wymiarowe, wielkość produkcji, naddatek na obróbkę i warunki obsługi – wszystko to wpływa na wynik. W tym przewodniku wyjaśniono, czym różnią się typowe procesy, co należy uwzględnić na rysunku technicznym, jak przewidywać ryzyko związane z jakością oraz kiedy konieczna jest obróbka wtórna lub obróbka powierzchni. Ma pomóc zespołom inżynieryjnym, zaopatrzeniowym i produkcyjnym ocenić komponent jako kompletne zadanie produkcyjne, a nie sam kształt.
Wybierz sekcję, aby przejść do szczegółów
Odlewanie tworzy komponent poprzez kierowanie stopionego metalu do gniazda formy i umożliwienie mu zestalenia. Wnęka odwzorowuje zamierzony kształt, a wybrany stop i warunki krzepnięcia wpływają na strukturę i właściwości elementu. W zależności od trasy forma może być wykonana z piasku jednorazowego, skorupy ceramicznej lub metalowej matrycy wielokrotnego użytku.
W przypadku niestandardowego komponentu prace inżynieryjne rozpoczynają się przed wylaniem metalu. Rysunek musi opisywać kształt i cechy istotne w użytkowaniu. Następnie zespół produkcyjny rozważa konstrukcję formy, przepływ metalu, podawanie podczas krzepnięcia, wyjmowanie z formy i wszelkie operacje potrzebne po odlaniu.
Przejrzyj geometrię, powierzchnie funkcjonalne, wymagania dotyczące stopów, interfejsy montażowe i kryteria kontroli.
Wybierz proces, zaprojektuj system formy i zaplanuj, w jaki sposób stopiony metal wypełnia i zasila wnękę.
Usuń przewężki i nadmiar materiału, wykonaj określoną obróbkę lub obróbkę, a następnie sprawdź krytyczne elementy.
Etapy łączą się ze sobą. Otwór, który zostanie wywiercony po odlaniu, wymaga wyraźnego punktu odniesienia i wystarczającego naddatku na obróbkę. Powierzchnia uszczelniająca może wymagać mocniejszego wykończenia niż niefunkcjonalna powierzchnia zewnętrzna. Wewnętrzne przejście może mieć wpływ zarówno na projekt formy, jak i na dostęp inspekcyjny. Wczesne zajęcie się tymi kwestiami pomaga zapobiec projektowi, który jest łatwy do narysowania, ale trudny do spójnego wyprodukowania.
Różne procesy uwzględniają różne kombinacje rozmiaru, kształtu, szczegółów powierzchni, stopu, powtarzalności i podejścia do oprzyrządowania. Nie ma jednej trasy idealnej dla każdego komponentu. Najlepsze porównanie rozpoczyna się od potrzeb funkcjonalnych części, a następnie sprawdza, czy w każdym procesie można uzyskać wymaganą geometrię i spełnić wymagania rysunku.
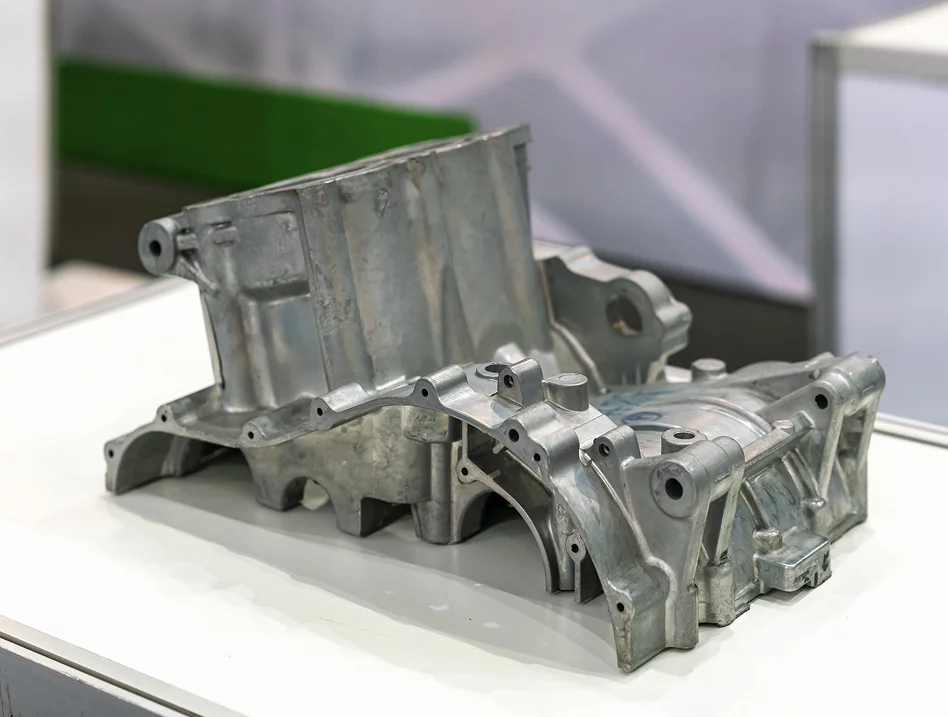
Odlewanie piaskowe wykorzystuje formę na bazie piasku, która zazwyczaj jest rozbijana w celu uwolnienia zestalonej części. Może pasować do dużych obudów, podstaw maszyn, elementów pomp, korpusów zaworów i geometrii, które byłyby trudne do usunięcia ze stałej matrycy. Rdzenie mogą tworzyć wewnętrzne wnęki lub kanały. Osiągalny stan powierzchni i spójność wymiarowa zależą od systemu formy, stopu, rozmiaru części i kontroli procesu, dlatego krytyczne interfejsy mogą wymagać obróbki.
Odlew inwestycyjny zazwyczaj tworzy ceramiczną powłokę wokół wzoru, który jest usuwany przed wylaniem. Jest to przydatne w przypadku szczegółowych kształtów, zakrzywionych przejść i komponentów, gdzie kilka cech musi zostać zintegrowanych w jedną geometrię. Trasa może zmniejszyć ilość materiału, który należy usunąć z niektórych kształtów, ale projekt nadal musi uwzględniać zachowanie stopu, zmiany przekroju, wymagania dotyczące wykończenia i tolerancje wymagane dla cech funkcjonalnych.
Odlewanie ciśnieniowe wtłacza stopiony metal w metalową matrycę wielokrotnego użytku. Jest powszechnie rozważany w przypadku aluminium, cynku i wybranych innych stopów metali nieżelaznych, gdzie geometria elementu i planowany schemat produkcji odpowiadają oprzyrządowaniu. W procesie tym można wytwarzać szczegółowe kształty w powtarzalnym tempie, ale dostęp do matrycy, przeciąg, linie podziału, wyrzucanie i jednorodność ścian wymagają wczesnej uwagi. Wybór stopu i maszyny również ogranicza, które warianty procesu są odpowiednie.
| Proces | Często uważany za | Punkty projektowe do przeglądu |
|---|---|---|
| Odlewanie piasku | Duże części, obudowy, złożone wnęki, szeroka gama stopów żelaza i metali nieżelaznych | Umiejscowienie rdzenia, dostęp do formy, przejścia sekcji, naddatek na obróbkę, wymagania dotyczące powierzchni |
| Casting inwestycyjny | Szczegółowa geometria, stosunkowo skomplikowane cechy, ukształtowane komponenty z ograniczonym dostępem do obróbki | Ograniczenia powłoki i wzoru, lokalna grubość, przydatność stopu, wymiary krytyczne, wykończenie |
| Odlewanie ciśnieniowe | Powtarzalne części z metali nieżelaznych o geometrii dostosowanej do matrycy wielokrotnego użytku | Ciąg, linia podziału, wyrzut, konsystencja ścian, dostęp do matrycy, wymagania produkcyjne |
Porównanie powinno obejmować także operacje następujące po etapie formowania. Część wymagająca wielu precyzyjnych otworów, otworów gwintowanych lub płaskich powierzchni uszczelniających może wymagać rozległej obróbki niezależnie od tego, jak dobrze uformowany jest początkowy kształt. W przypadku tych komponentów należy ocenić trasę odlewania i plan obróbki łącznie, zamiast traktować je jako osobne decyzje.
Wybór materiału należy rozpocząć od środowiska, w którym element będzie działał. Obciążenia, temperatura, narażenie na korozję, zużycie, kontakt z płynami, ograniczenia wagowe i wymagania dotyczące łączenia mogą wskazywać na różne rodziny stopów. Wybór wpływa również na topliwość, kompatybilność formy, krzepnięcie, obrabialność i dostępne operacje wykańczające.
Dlaodlew metalowyprojektu, sama nazwa materiału nie jest pełną specyfikacją. Rysunek lub dokument techniczny powinien określać wymagany gatunek, jeśli jest znany, i opisywać wszelkie istotne kryteria wydajności. Jeśli technicznie możliwych jest kilka gatunków, porównaj je z warunkami pracy komponentu, zamiast wybierać tylko na podstawie szerokiej etykiety, takiej jak stal lub aluminium.
| Rodzina materialna | Ogólna charakterystyka | Pytania do rozstrzygnięcia podczas selekcji |
|---|---|---|
| Stopy aluminium | Często wybierany, gdy ważna jest mniejsza masa elementu i użyteczna przewodność cieplna | Która ocena jest wymagana? Jakie obciążenia, temperatury, narażenie na korozję i cechy obróbki mają zastosowanie? |
| Stal nierdzewna | Stosowany tam, gdzie ważna jest odporność na korozję i właściwości mechaniczne, w zależności od gatunku i środowiska | Jakie media będą kontaktować się z częścią? Czy wybrany gatunek jest odpowiedni do środowiska pracy i sposobu łączenia? |
| Stal węglowa | Dostępne w gatunkach stosowanych do szerokiego zakresu wymagań dotyczących komponentów konstrukcyjnych i przemysłowych | Jaka siła lub wytrzymałość jest potrzebna? Czy określono obróbkę cieplną lub wykończenie ochronne? |
| Stal stopowa | Elementy stopowe i obróbka cieplna mogą spełniać określone wymagania dotyczące wytrzymałości, hartowności lub zużycia | Jaki stopień i stan są wymagane? Jakie kontrole i obróbka po odlewie są konieczne? |
Właściwości stopu same w sobie nie gwarantują, że gotowy komponent spełni wszystkie wymagania. Droga odlewania, geometria części, zachowanie lokalnego krzepnięcia, obróbka cieplna, obróbka skrawaniem i kontrola – wszystko to wpływa na końcowy wynik. Jeżeli część ma obowiązki związane z bezpieczeństwem lub ciśnieniem, należy określić odpowiedni stan materiału i kryteria akceptacji, zamiast polegać na ogólnym opisie stopu.
Jeżeli specyfikacja nie jest jeszcze ustalona, należy zapewnić producentowi wystarczający kontekst do omówienia odpowiednich opcji: temperatura robocza, rodzaj obciążenia, narażenie na płyny lub chemikalia, oczekiwane zużycie i połączenia z sąsiadującymi częściami. Dyskusja techniczna może wówczas skupić się na praktycznych kompromisach, nie tracąc z oczu głównego celu komponentu.
Projektowanie pod kątem wykonalności łączy model CAD ze sposobem wykonania, napełniania, otwierania i sprawdzania formy. Wizualnie zwarta konstrukcja może powodować powstawanie ciężkich sekcji, niedostępnych wnęk lub nagłych przejść, które komplikują krzepnięcie. Przeglądanie tych funkcji przed zatwierdzeniem oprzyrządowania daje zespołowi możliwość zmiany geometrii, podczas gdy zmiany pozostają praktyczne.
Duże różnice w grubości przekroju mogą powodować różne szybkości chłodzenia obszarów. Ciężkie połączenia mogą pozostawać gorące dłużej niż sąsiednie ściany, tworząc warunki sprzyjające powstawaniu wad związanych ze skurczem. Jeśli projekt na to pozwala, należy zachować w miarę stałą grubość ścianki, wymieszać przejścia i rozważyć wydrążenie niepotrzebnych brył. Odpowiednia geometria zależy od procesu, stopu i wymiarów komponentu, dlatego ogólne zasady numeryczne nie powinny zastępować przeglądu konkretnego rysunku.
Zaokrąglone przejścia mogą poprawić przepływ metalu i ograniczyć nagłe zmiany przekroju. Mogą również zmniejszać koncentrację naprężeń podczas pracy, w zależności od ścieżki obciążenia. Promień należy wybrać mając na uwadze luzy funkcjonalne i dostęp do obróbki; nie może kolidować z współpracującymi komponentami ani tworzyć niepożądanego grubego obszaru w miejscu styku ścian.
Zanurzenie to niewielkie zwężenie, które pomaga w uwolnieniu wzoru lub odlewu z formy lub matrycy. Potrzebna ilość zależy od procesu, głębokości powierzchni, tekstury, materiału i rozmieszczenia narzędzi. Stałe matryce wymagają również wykonalnego kierunku otwierania, strategii wyrzucania i lokalizacji linii podziału. Wewnętrzne przejścia mogą wymagać rdzeni, a każdy rdzeń wiąże się z dodatkowymi względami projektowymi i produkcyjnymi. Określ, które powierzchnie muszą pozostać wolne od śladów przecięcia lub śladów wyrzucenia, aby można było uwzględnić te wymagania podczas projektowania oprzyrządowania.
Nie każda powierzchnia wymaga takiej samej kontroli wymiarowej. Zaznacz otwory, powierzchnie montażowe, powierzchnie uszczelniające, elementy gwintowane i interfejsy, które określają dopasowanie lub funkcję. Naddatek na obróbkę powinien być wystarczający do zamierzonej operacji, unikając jednocześnie niepotrzebnej grubej warstwy usuwanej, która mogłaby odsłonić nieciągłości podpowierzchniowe. Rysunek powinien identyfikować punkty odniesienia i zależności geometryczne, aby kontrola mogła ocenić część w taki sam sposób, w jaki jest zmontowana lub używana.
Kontrole te mają kluczowe znaczenieodlew metalowyprojektu, ponieważ geometria wpływa nie tylko na wygląd części po odlaniu. Wpływa również na niezawodność wypełnienia formy, sposób zestalenia elementu, możliwość jego usunięcia bez uszkodzeń oraz łatwość późniejszego wykonania kluczowych wymiarów.
Planowanie jakości odlewu metalowego powinno być powiązane z jego funkcją i defektami, które mogą na niego wpływać. Ogólna kontrola wzrokowa może ujawnić nieregularności powierzchni, ale nie może wykazać braku nieciągłości wewnętrznych. Podobnie kontrola wymiarowa potwierdza zmierzoną geometrię, a nie każdy aspekt integralności materiału. Metody inspekcji należy wybrać tak, aby odpowiadały na określone pytania akceptacyjne.
| Stan | O czym może świadczyć | Dlaczego projekt części ma znaczenie |
|---|---|---|
| Porowatość | Pustki lub wnęki związane z gazem związane z wypełnieniem, warunkami pleśni lub zestalaniem | Może być ważny w pobliżu granic ciśnienia, cienkich ścian, obrobionych powierzchni lub bardzo obciążonych sekcji |
| Skurcz | Pustki lub niezdrowe obszary, w których skurcz metalu nie był odpowiednio wspomagany podczas krzepnięcia | Grube połączenia i izolowane gorące obszary mogą wymagać uwagi w geometrii i planie żywienia |
| Niewłaściwie uruchomione lub zamknięte na zimno | Niepełne wypełnienie lub niedostateczne dopasowanie frontów metalowych | Długie, cienkie ścieżki, wąskie elementy i złożone ścieżki przepływu mogą być trudniejsze do wypełnienia |
| Inkluzje | Niepożądany materiał niemetaliczny lub inny materiał obcy w odlewie | Akceptacja zależy od lokalizacji, rozmiaru, specyfikacji i wymagań serwisowych komponentu |
| Zniekształcenie | Zmiany kształtu podczas chłodzenia, uwalniania, obsługi lub późniejszej obróbki | Duże rozpiętości, asymetria i nierówny rozkład przekrojów mogą wpływać na stabilność wymiarową |
Badanie wizualne może zidentyfikować nieciągłości powierzchni, wypływy, uszkodzenia i oczywiste problemy z wykończeniem. Pomiar wymiarowy sprawdza zdefiniowane rozmiary i zależności geometryczne z rysunkiem. W zależności od materiału, geometrii i planu odbioru można rozważyć inne metody, takie jak badania radiograficzne, ultradźwiękowe lub penetracyjne. Żadna pojedyncza metoda nie odpowiada na wszystkie pytania; wybór testu powinien uwzględniać rodzaj wady, lokalizację, dostęp, materiał i wymagany poziom ufności.
W przypadku komponentów podlegających obciążeniom związanym z ciśnieniem, strukturą lub bezpieczeństwem przed rozpoczęciem produkcji należy potwierdzić obowiązującą normę, zakres kontroli i kryteria akceptacji. Należy określić, czy wymaganie dotyczy surowego odlewu, po obróbce cieplnej, po obróbce mechanicznej, czy też części gotowej. Pozwala to uniknąć dwuznaczności, gdy ta sama cecha jest oceniana na różnych etapach produkcji.
Kształt po odlaniu jest często punktem wyjścia, a nie stanem końcowym. Odlewanie może tworzyć kontury zewnętrzne i cechy wewnętrzne, a obróbka skrawaniem nadaje wybranym powierzchniom lub otworom wymiary potrzebne do montażu i eksploatacji. Właściwa kolejność zależy od tego, które powierzchnie muszą być dokładne, w jaki sposób część będzie umiejscowiona podczas obróbki oraz od tego, czy obróbka cieplna lub wykańczanie może zmienić jej wymiary.
Frezowanie, toczenie, wiercenie, wytaczanie i gwintowanie CNC można zastosować tam, gdzie rysunek wymaga określonych wymiarów, płaskości, położenia, gwintów lub wykończenia powierzchni. Projekt odlewu powinien pozostawiać wystarczającą ilość zapasu do tych operacji i zapewniać punkty odniesienia, które można lokalizować w powtarzalny sposób. Unikaj zakładania, że każda powierzchnia powinna zostać obrobiona: niepotrzebna obróbka może zwiększyć złożoność konfiguracji i może usunąć materiał z obszarów, które wymagają jedynie wykończenia po odlaniu.
Niektóre stopy lub zastosowania wymagają obróbki cieplnej w celu osiągnięcia określonego stanu materiału. Odpowiedni cykl zależy od gatunku, wielkości sekcji, docelowych właściwości i mających zastosowanie wymagań technicznych. Obróbka może również wpływać na zniekształcenia i wymiary końcowe, dlatego należy odpowiednio uporządkować krytyczne etapy obróbki i punkty kontroli.
Obróbkę powierzchni można zastosować w celu uwzględnienia narażenia na korozję, wyglądu, zużycia, czystości lub innych potrzeb funkcjonalnych. Właściwa metoda zależy od stopu bazowego i środowiska pracy. Określ wymagane wykończenie i obszary, które mają zostać poddane obróbce, w tym wszelkie powierzchnie, które muszą być zamaskowane lub zabezpieczone. Jeżeli powłoka zmienia wymiar dopasowany, efekt ten powinien zostać uwzględniony w planie tolerancji.
Zintegrowane planowanie produkcji jest szczególnie przydatne, gdy element wymaga połączenia odlewania, obróbki skrawaniem, obróbki cieplnej, wykańczania i kontroli wymiarowej. Skoordynowany plan wyjaśnia, kiedy każde wymaganie ma zastosowanie i zmniejsza ryzyko wykrycia konfliktu po zakończeniu jednej operacji.
Kompletny brief pomaga producentowi ocenić komponent, a nie zgadywać jego zamierzone zastosowanie. Model 3D pokazuje kształt, ale może nie identyfikować każdego krytycznego wymiaru, stanu materiału, zasad kontroli lub wymagań dotyczących wykończenia. Rysunek i uwagi uzupełniające powinny wyjaśniać cechy, które muszą być kontrolowane, i odróżniać wymagania zasadnicze od szczegółów, które nie mają wpływu na działanie.
Żądając przeglądu produkcji dlaodlew metalowyzorganizuj informacje w kompaktowy pakiet techniczny:
Przed sfinalizowaniem trasy należy dostosować akceptowalność linii neutralnej, zanurzenie, podstawowe wymagania, materiał do obróbki, dostęp inspekcyjny i wymiary decydujące o montażu. Jeśli rysunek zawiera tolerancję węższą niż wymaga tego funkcja, zespół projektowy może ocenić, czy można ją złagodzić. I odwrotnie, jeśli cecha jest niezbędna do uszczelnienia lub wyrównania, jej znaczenie musi być widoczne na rysunku i planie inspekcji.
Kontrola zmian również ma znaczenie. Kiedy rewizja rysunku zmienia ścianę, otwór, podstawę lub materiał, efekt może wykraczać poza tę indywidualną cechę i obejmować oprzyrządowanie, osprzęt obróbczy i metody kontroli. Utrzymywanie przejrzystych wersji plików i statusu zatwierdzenia pomaga zapewnić, że plan produkcji będzie zgodny z zamierzonym projektem.
Aplikacja jest przydatnym punktem wyjścia, ponieważ wyjaśnia, dlaczego geometria i materiał mają znaczenie. Dwie części o podobnych wymiarach zewnętrznych mogą wymagać różnych procesów produkcyjnych, gdy jedna utrzymuje ciśnienie płynu, a druga działa jako niekrytyczna pokrywa. Funkcja powinna wyznaczać priorytety dotyczące materiału, przekrojów ścian, obróbki, testowania i wykończenia.
Obudowy, korpusy zaworów, pokrywy i złączki mogą zawierać wnęki, porty, powierzchnie kołnierzy i połączenia gwintowe. Zdefiniuj wymagania związane z ciśnieniem, powierzchnie uszczelniające, obszary ścian, które muszą pozostać w dobrym stanie po obróbce, oraz kontrolę niezbędną do zamierzonej usługi. Trasę odlewania należy uwzględnić wraz z planem obróbki, ponieważ końcowe porty i powierzchnie uszczelniające mogą zostać wyprodukowane w operacjach wtórnych.
Ramy maszyn, wsporniki, wsporniki i elementy siłowników mogą priorytetowo traktować sztywność, wyrównanie, relacje montażowe, zachowanie wibracyjne lub wagę. Rysunek powinien wyraźnie identyfikować punkty odniesienia montażu i interfejsy z innymi komponentami. W przypadku części o dużej rozpiętości lub asymetrycznej geometrii należy omówić zniekształcenia i sposób trzymania elementu podczas obróbki i pomiaru.
Zastosowania te obejmują szeroką gamę warunków pracy. Niektóre komponenty mają głównie charakter konstrukcyjny; inne doświadczają ciepła, cyklicznego obciążenia, korozji lub wysokich wymagań w zakresie uszczelnienia. Na podstawie samej etykiety branżowej nie można wybrać prawidłowego procesu. Powinien być zgodny z konkretnym stopem, geometrią, potrzebami kontrolnymi, kontekstem produkcji i kryteriami akceptacji funkcjonalnej.
W przypadku wielu aplikacji najlepszym punktem wyjścia jest jasny opis tego, co musi robić komponent i jakie funkcje decydują o powodzeniu. Informacje te umożliwiają ocenę ograniczeń procesu, identyfikację zmian projektowych wartych omówienia i koordynację surowego odlewu ze wszystkimi dalszymi operacjami.
Odpowiedzi te obejmują typowe pytania dotyczące inżynierii i zaopatrzenia, które pojawiają się podczas planowania niestandardowego komponentu odlewanego.
Nie. Procesy różnią się wielkością i geometrią, które można zastosować, dostępnymi stopami, stanem wytwarzanej powierzchni, wymaganiami dotyczącymi narzędzi i możliwościami wymiarowymi. Porównaj proponowane trasy z cechami funkcjonalnymi komponentu i planowanymi dalszymi operacjami.
Obróbka może być konieczna w przypadku dokładnych otworów, gwintów, płaskich powierzchni, powierzchni uszczelniających, pasowań lub zależności pozycyjnych, których wybrana trasa odlewania nie może zapewnić bezpośrednio wymagań rysunku. Należy określić tylko niezbędne obszary do obróbki.
W wielu przypadkach rdzenie lub oprzyrządowanie specyficzne dla procesu mogą tworzyć wewnętrzne wnęki i przejścia. Wykonalność zależy od kształtu przejścia, grubości ścianki, dostępu, stabilności rdzenia, potrzeb w zakresie czyszczenia i sposobu kontroli gotowego elementu. Przejście należy sprawdzić na etapie projektowania.
Aktualny rysunek 2D, pasujący model 3D, określony stop lub wymagania operacyjne, tolerancje krytyczne, zamierzone zastosowanie, potrzeby wykończeniowe i kryteria kontroli stanowią przydatny pakiet początkowy. Kontekst produkcji i status wersji pomagają wyjaśnić plan produkcji.
Zidentyfikuj cechę lub stan, który ma zostać sprawdzony, odpowiednią metodę lub normę, jeśli tak określono, etap produkcji i kryterium akceptacji. Kontrole wizualne, pomiary wymiarowe i oględziny wewnętrzne dają odpowiedzi na różne pytania i nie należy ich traktować jako wymienne.
Obróbka skrawaniem, obróbka cieplna i wykończenie powierzchni mogą mieć wpływ na wymiary, stan powierzchni, kolejność i dostęp inspekcyjny. Zaplanowanie ich z początkową trasą odlewania pozwala uniknąć konfliktów, takich jak niewystarczający naddatek na obróbkę lub powłoka kolidująca z pasowaną powierzchnią.
Udostępnij rysunek, wymagania materiałowe, wymiary krytyczne, warunki pracy i wszelkie potrzeby związane z obróbką lub wykańczaniem. Przegląd projektu może następnie skupić się na przydatności procesu, możliwości produkcyjnej i kontrolach wymaganych dla gotowego komponentu.
Poznaj możliwościNajlepszyProIskontaktuj się z nami, aby omówić komponent niestandardowy.
Ostateczny wybór procesu powinien opierać się na rysunku komponentu, specyfikacji materiału, warunkach świadczenia usług i uzgodnionych kryteriach akceptacji.
-